☕️هر ظرفی جفت خودش رو پیدا میکنه! مجموعه قالبهای ست اشکان پارت آفرین رو اینجا ببین✨
ضخامت لعاب، عوامل موثر و تاثیر آن بر کیفیت محصول

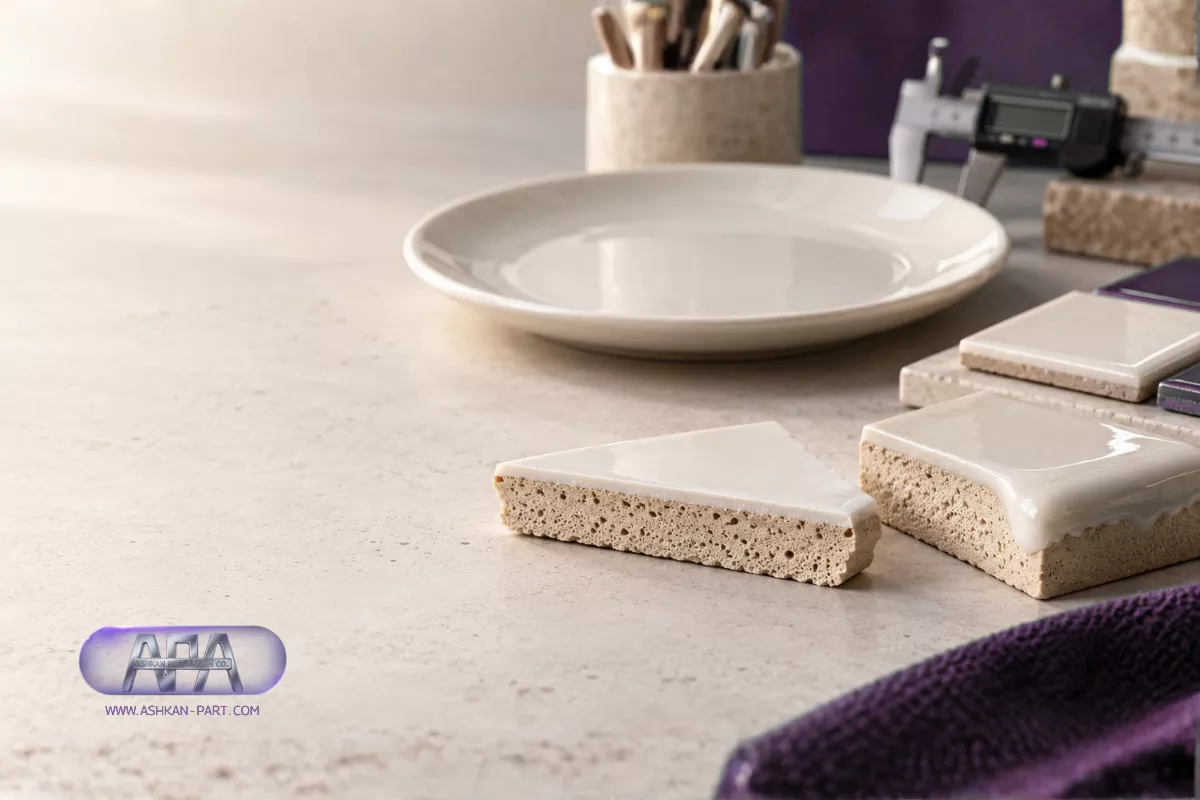
ضخامت لعاب یکی از عوامل مهم در کیفیت نهایی محصولات سرامیکی و چینی است. لعاب علاوه بر ایجاد ظاهر زیبا و سطحی صاف و شیشهای، نقش مهمی در بهداشت، مقاومت شیمیایی، دوام و عملکرد محصول دارد. بااینحال، ضخامت لعاب نباید بیش از حد کم یا زیاد باشد؛ زیرا هر دو حالت میتوانند باعث ایجاد عیبهای مختلف در محصول شوند.
در این مقاله، عوامل مؤثر بر ضخامت لعاب در روش غوطهوری را بررسی میکنیم و سپس به تأثیر ضخامت لعاب بر کیفیت سطح، خروج حبابها، عیب جمعشدگی، ترک لعاب و یکنواختی رنگ محصول میپردازیم.
ضخامت معمول لعاب سرامیکی
لعاب، لایهای شیشهای است که پس از پخت روی سطح بدنه سرامیکی تشکیل میشود. ضخامت این لایه معمولاً حدود نیم میلیمتر است، اما مقدار دقیق آن به نوع محصول، ترکیب لعاب، روش لعابزنی، جذب آب بدنه، چگالی دوغاب و شرایط پخت بستگی دارد.
ضخامت مناسب لعاب باید بهگونهای باشد که سطح بدنه را بهخوبی پوشش دهد، ناهمواریها را تا حد قابلقبولی پنهان کند و در عین حال، امکان خروج حبابها و تشکیل یک سطح شیشهای یکنواخت را فراهم کند.
روشهای اعمال لعاب و اهمیت ضخامت لایه
لعاب را میتوان به روشهای مختلفی روی قطعه اعمال کرد. رایجترین روشها عبارتاند از:
- لعابزنی به روش غوطهوری
- لعابزنی به روش اسپری
- لعابزنی آبشاری
- لعابزنی با قلم یا ابزارهای دستی
- لعابزنی به روش ریختن لعاب روی سطح قطعه
در هر یک از این روشها، عوامل مؤثر بر ضخامت لایه تا حدودی متفاوت هستند. برای مثال، در روش غوطهوری، جذب آب بیسکویت و زمان تماس قطعه با دوغاب اهمیت زیادی دارد؛ اما در روش اسپری، تعداد لایهها، فشار نازل، فاصله اسپری و سرعت حرکت اپراتور نقش مهمتری دارند.
با وجود این تفاوتها، کنترل چگالی و یکنواختی دوغاب لعاب در همه روشها اهمیت دارد.
عوامل مؤثر بر ضخامت لعاب در روش غوطهوری
۱. جذب آب قطعه بیسکویت
هنگامی که قطعه بیسکویت درون دوغاب لعاب فرو برده میشود، تخلخلهای موجود در بدنه، بخشی از آب دوغاب را جذب میکنند. در نتیجه، ذرات جامد لعاب روی سطح قطعه باقی میمانند و یک لایه خام از لعاب تشکیل میشود.
این فرایند از نظر مکانیزم، شباهت زیادی به ریختهگری دوغابی در قالب گچی دارد. در ریختهگری دوغابی، قالب گچی آب دوغاب را جذب کرده و ذرات جامد را در سطح خود نگه میدارد. در لعابزنی غوطهوری نیز بدنه بیسکویت نقش یک سطح جاذب را ایفا میکند.
هرچه جذب آب بدنه بیشتر باشد، آب بیشتری از دوغاب جذب شده و معمولاً ضخامت لایه لعاب افزایش مییابد. برعکس، اگر بدنه بیسکویت جذب آب کمی داشته باشد، مقدار آب کمتری جذب میشود و لایه لعاب نازکتر خواهد بود.
تأثیر دمای پخت بیسکویت بر جذب آب
با افزایش دمای پخت بیسکویت، ذرات بدنه بیشتر به یکدیگر متصل میشوند و میزان تخلخل باز کاهش مییابد. در نتیجه، استحکام بیسکویت افزایش پیدا میکند، اما جذب آب آن کاهش مییابد.
بنابراین، اگر سایر شرایط ثابت باشند، افزایش دمای پخت بیسکویت معمولاً باعث کاهش جذب آب و در نتیجه کاهش ضخامت لعاب میشود. به همین دلیل، دو قطعه با فرمول بدنه یکسان، اما با سابقه پخت بیسکویت متفاوت، ممکن است پس از لعابزنی ضخامت یکسانی نداشته باشند.
۲. زمان غوطهوری قطعه در دوغاب لعاب
یکی دیگر از عوامل مهم، مدتزمانی است که قطعه درون دوغاب لعاب قرار دارد. هرچه زمان غوطهوری بیشتر باشد، فرایند جذب آب و باقی ماندن ذرات لعاب روی سطح برای مدت طولانیتری ادامه پیدا میکند. در نتیجه، ضخامت لایه لعاب افزایش مییابد.
بااینحال، زمان مناسب غوطهوری عدد ثابتی برای همه قطعات نیست و به عوامل مختلفی بستگی دارد، از جمله:
- شکل و اندازه قطعه
- ضخامت بدنه
- میزان جذب آب بیسکویت
- چگالی دوغاب لعاب
- مهارت و سرعت عمل اپراتور
- تعداد قسمتهای مقعر یا ضخیم قطعه
قطعات بزرگتر معمولاً برای پوشش کامل به زمان بیشتری نیاز دارند. بااینحال، افزایش زمان غوطهوری بدون اصلاح چگالی دوغاب میتواند باعث ضخیم شدن بیش از حد لعاب شود.
۳. چگالی یا دانسیته دوغاب لعاب
چگالی دوغاب لعاب یکی از مهمترین پارامترهای قابلکنترل در فرایند لعابزنی است. منظور از چگالی، جرم مقدار مشخصی از دوغاب در واحد حجم است. در بسیاری از کارگاهها، چگالی دوغاب را با وزن مخصوص یا دانسیته نیز بیان میکنند.
هرچه چگالی دوغاب بیشتر باشد، مقدار ذرات جامد موجود در حجم مشخصی از دوغاب افزایش مییابد. بنابراین، در شرایط یکسان، لایهای ضخیمتر از لعاب روی قطعه باقی میماند. در مقابل، کاهش چگالی معمولاً باعث تشکیل لایهای نازکتر میشود.
به همین دلیل، کنترل چگالی دوغاب باید بهصورت منظم انجام شود؛ زیرا تغییرات کوچک در چگالی میتواند روی ضخامت لعاب، رنگ، پوشش سطح و میزان عیوب پس از پخت اثر بگذارد.
روش ساده اندازهگیری چگالی دوغاب لعاب
برای اندازهگیری تقریبی چگالی دوغاب لعاب در کارگاه، به تجهیزات پیچیدهای نیاز ندارید. یک ترازوی دقیق با دقت حداقل یک گرم و یک بطری یا ظرف با حجم مشخص کافی است.
ظرف میتواند بطری خالی نوشابه یا هر ظرف مناسبی باشد که حجم آن حدود ۳۰۰ تا ۱۵۰۰ میلیلیتر باشد. بهتر است ظرف انتخابشده تغییر شکل ندهد و حجم آن در اندازهگیریهای مختلف ثابت بماند.
مراحل اندازهگیری
ابتدا ظرف کاملاً خالی و خشک را وزن کنید. وزن ظرف خالی را با نماد B نشان میدهیم.
سپس ظرف را با آب پر کنید و دوباره وزن کنید. وزن ظرف پر از آب را با نماد W نمایش میدهیم.
در مرحله بعد، آب را خالی کرده و ظرف را کاملاً با دوغاب لعاب پر کنید. سپس وزن ظرف پر از دوغاب را اندازه بگیرید. این مقدار را با نماد G نشان میدهیم.
چگالی دوغاب لعاب از رابطه زیر به دست میآید:
چگالی دوغاب = (G − B) ÷ (W − B)
در این رابطه:
- B: وزن ظرف خالی
- W: وزن ظرف پر از آب
- G: وزن ظرف پر از دوغاب لعاب
اگر حجم ظرف دقیقاً یک لیتر باشد، میتوان جرم دوغاب موجود در ظرف را بهعنوان مقدار تقریبی وزن مخصوص آن در نظر گرفت. اما استفاده از رابطه بالا، اندازهگیری را مستقل از حجم ظرف میکند و نتیجه را بهصورت گرم بر سانتیمتر مکعب نشان میدهد.
مثال محاسبه چگالی دوغاب لعاب
فرض کنید:
- وزن ظرف خالی: B = ۳۳ گرم
- وزن ظرف پر از آب: W = ۳۴۲ گرم
- وزن ظرف پر از دوغاب: G = ۴۴۷ گرم
در این صورت:
چگالی دوغاب = (۴۴۷ − ۳۳) ÷ (۳۴۲ − ۳۳)
چگالی دوغاب = ۴۱۴ ÷ ۳۰۹
چگالی دوغاب ≈ ۱٫۳۴ گرم بر سانتیمتر مکعب
این عدد نشان میدهد که چگالی دوغاب موردنظر تقریباً ۱٫۳۴ گرم بر سانتیمتر مکعب است.
برای قابلاعتماد بودن اندازهگیری، باید ظرف در تمام دفعات تا یک ارتفاع مشخص پر شود و پیش از اندازهگیری، دوغاب بهخوبی هم زده شود. همچنین وجود حباب هوا در ظرف میتواند نتیجه را تغییر دهد.
تأثیر ضخامت لعاب بر کیفیت قطعه
خروج حبابها از لعاب مذاب
در هنگام پخت، مواد آلی، رطوبت باقیمانده و برخی واکنشهای شیمیایی میتوانند باعث تشکیل حباب در لایه لعاب شوند. این حبابها باید پیش از سرد شدن لعاب به سطح برسند و آزاد شوند.
ضخامت زیاد لعاب، مسیر حرکت حبابها تا سطح را طولانیتر میکند. در نتیجه، احتمال باقی ماندن حباب، ایجاد سوراخ سوزنی و تشکیل حفرههای سطحی افزایش مییابد.
البته خروج حباب تنها به ضخامت لعاب وابسته نیست و عواملی مانند ویسکوزیته مذاب، کشش سطحی، دمای پخت، زمان ماند در دمای پخت و ترکیب شیمیایی لعاب نیز در آن مؤثر هستند. بااینحال، ضخامت بیش از حد میتواند این مشکل را تشدید کند.
پوشش ناهمواریهای سطح بدنه
از طرف دیگر، اگر ضخامت لعاب بیش از حد کم باشد، ناهمواریها، خطوخشها و ناصافیهای سطح بدنه بهخوبی پوشانده نمیشوند. بنابراین، لعاب بسیار نازک نیز میتواند باعث کاهش کیفیت ظاهری محصول شود.
در نتیجه، ضخامت مناسب باید با توجه به نوع بدنه، کیفیت سطح بیسکویت، نوع لعاب و شرایط پخت تعیین شود. بهترین مقدار ضخامت، لزوماً یک عدد ثابت برای همه کارگاهها و همه محصولات نیست و باید با آزمون و مقایسه نتایج مشخص شود.
ارتباط ضخامت لعاب با عیب جمعشدگی
افزایش بیش از حد ضخامت لعاب میتواند احتمال بروز عیب جمعشدگی یا Crawling را افزایش دهد. در این عیب، لایه لعاب خام یا مذاب در برخی قسمتها از سطح بدنه جدا شده و به شکل نواحی جمعشده یا بدون لعاب دیده میشود.
هرچه لایه لعاب ضخیمتر باشد، انقباض آن در زمان خشک شدن بیشتر میشود و احتمال ایجاد ترک در لایه خام افزایش پیدا میکند. اگر اتصال بین لعاب خام و بدنه مناسب نباشد، این ترکها در هنگام پخت به نواحی جمعشدگی تبدیل میشوند.
به همین دلیل، افزایش ضخامت لعاب باید با احتیاط انجام شود و همزمان، تمیزی سطح بیسکویت، میزان رس موجود در لعاب، دانهبندی مواد و شرایط خشک شدن نیز کنترل شود.
ارتباط ضخامت لعاب با ترک لعاب
در بسیاری از موارد، ترکهای لعاب ابتدا در قسمتهایی دیده میشوند که ضخامت لعاب بیشتر است. نواحی مقعر و قسمتهایی که در هنگام لعابزنی دوغاب بیشتری در خود نگه میدارند، معمولاً حساستر هستند.
از جمله این قسمتها میتوان به موارد زیر اشاره کرد:
- محل نشستن درِ قوری یا بانکه
- اطراف پایه قطعه
- اطراف دسته
- گوشههای داخلی
- محل اتصال دیواره و کف
- فرورفتگیها و سطوح مقعر
در این نواحی، کنترل چگالی دوغاب و زمان غوطهوری اهمیت بیشتری دارد. همچنین باید توجه داشت که ضخامت لعاب در بخشهای مختلف یک قطعه همیشه یکسان نیست و شکل هندسی محصول میتواند باعث تجمع لعاب شود.
تفاوت ضخامت مناسب برای قطعات مختلف
چگالی و شرایط لعابزنی مناسب برای یک بشقاب تخت، الزاماً برای یک قوری، قندان یا قطعه ایستاده مناسب نیست.
در قطعات تخت، زمان غوطهوری معمولاً کوتاهتر است و لعاب کمتر در قسمتهای خاص جمع میشود. اما در قطعات ایستاده یا دارای سطوح مقعر، احتمال افزایش ضخامت در برخی نواحی بیشتر است.
به همین دلیل، بهتر است برای هر گروه از محصولات، شرایط مناسب جداگانه تعیین شود. این شرایط میتواند شامل موارد زیر باشد:
- چگالی دوغاب
- زمان غوطهوری
- سرعت خارج کردن قطعه
- زمان تخلیه دوغاب اضافی
- روش خشک شدن قطعه
- دمای پخت بیسکویت و لعاب
تأثیر ضخامت لعاب بر رنگ محصول
اگر از لعابهای رنگی استفاده میکنید، کنترل ضخامت اهمیت بیشتری پیدا میکند. تغییر ضخامت لعاب میتواند باعث تغییر شدت، تیرگی یا روشنی رنگ محصول شود.
اگر ضخامت لایه در روزهای مختلف تغییر کند، رنگ محصولات یکسان نخواهد بود. این اختلاف رنگ ممکن است برای مشتری قابلتشخیص باشد و یکنواختی مجموعه محصولات را کاهش دهد.
در لعابهای رنگی، بهویژه لعابهای مات، اوپک یا دارای نقشهای ظریف، ضخامت زیاد میتواند جزئیات طرح را بپوشاند. اگر نقش محصول ریز و دقیق باشد، افزایش ضخامت ممکن است باعث کاهش وضوح خطوط و کم شدن زیبایی نقش شود.
بنابراین، برای تولید محصولات رنگی باید علاوه بر چگالی دوغاب، یکنواختی روش لعابزنی و زمان غوطهوری نیز کنترل شود.
تأثیر اندازه قطعه بر ضخامت لعاب
اندازه و شکل قطعه نیز بر ضخامت لعاب اثر میگذارد. در قطعات بزرگ، معمولاً زمان بیشتری برای غوطهوری، چرخاندن و خارج کردن قطعه لازم است. این زمان بیشتر میتواند مقدار آب جذبشده و در نتیجه ضخامت لعاب را افزایش دهد.
در چنین شرایطی، ممکن است لازم باشد چگالی دوغاب لعاب کاهش پیدا کند تا اثر افزایش زمان غوطهوری جبران شود. البته کاهش چگالی باید بهصورت کنترلشده انجام شود تا پوشش سطحی کافی باقی بماند.
اهمیت ثابت بودن دمای دوغاب لعاب
دما تأثیر قابلتوجهی بر ویسکوزیته آب و رفتار جریان دوغاب دارد. تغییر دما میتواند باعث تغییر در سرعت جذب آب، نحوه پخش شدن دوغاب و ضخامت نهایی لعاب شود.
برای داشتن ضخامت یکنواخت، بهتر است دمای دوغاب در زمانهای مختلف تا حد امکان ثابت باشد. یک روش کاربردی این است که پس از آمادهسازی دوغاب، آن را مدتی در محیط کارگاه نگهداری کنید تا دمای آن با دمای محیط به تعادل برسد.
برای مثال، میتوان دوغاب را از روز قبل آماده کرد و پس از همگنسازی و کنترل چگالی، در روز بعد برای لعابزنی استفاده کرد. این کار باعث میشود دمای دوغاب در زمان تولید، در طول شبانهروز و فصلهای مختلف کمتر تغییر کند.
نکات کاربردی برای کنترل ضخامت لعاب
برای دستیابی به ضخامت یکنواخت و کاهش عیوب لعاب، نکات زیر را رعایت کنید:
- چگالی دوغاب را بهصورت منظم اندازهگیری کنید.
- پیش از هر نوبت لعابزنی، دوغاب را بهخوبی هم بزنید.
- زمان غوطهوری را برای هر نوع قطعه ثبت و کنترل کنید.
- جذب آب بیسکویت را در صورت تغییر دمای پخت بررسی کنید.
- قسمتهای مقعر، پایه، دسته و محل نشستن در را با دقت بیشتری لعابزنی کنید.
- از باقی ماندن قطرات یا تجمع لعاب در گوشههای داخلی جلوگیری کنید.
- دمای دوغاب و محیط کارگاه را تا حد امکان ثابت نگه دارید.
- برای قطعات بزرگ، پیش از افزایش زمان غوطهوری، چگالی دوغاب را بررسی کنید.
- در لعابهای رنگی، ضخامت لایه را برای حفظ یکنواختی رنگ کنترل کنید.
- ضخامت مناسب را با انجام آزمونهای کارگاهی و مقایسه نتیجه پس از پخت تعیین کنید.
جمعبندی
ضخامت لعاب یکی از پارامترهای مهم در تولید محصولات سرامیکی است و به عواملی مانند جذب آب بیسکویت، زمان غوطهوری، چگالی دوغاب، شکل و اندازه قطعه، دمای دوغاب و روش اعمال لعاب بستگی دارد.
لعاب بسیار نازک نمیتواند سطح بدنه را بهخوبی پوشش دهد و ممکن است ناهمواریها یا اختلاف رنگ ایجاد کند. از طرف دیگر، لعاب بیش از حد ضخیم میتواند باعث باقی ماندن حباب، ایجاد سوراخ سوزنی، افزایش احتمال جمعشدگی، ترک خوردن لعاب و تغییر رنگ محصول شود.
بهترین نتیجه زمانی به دست میآید که ضخامت لعاب متناسب با نوع بدنه، هندسه قطعه، روش لعابزنی و شرایط پخت انتخاب شود. اندازهگیری منظم چگالی دوغاب و ثبت زمان غوطهوری، دو ابزار ساده اما بسیار مؤثر برای کنترل کیفیت در کارگاههای سرامیک هستند.