☕️هر ظرفی جفت خودش رو پیدا میکنه! مجموعه قالبهای ست اشکان پارت آفرین رو اینجا ببین✨
نکات مهم کار با دستگاه جیگر؛ جلوگیری از ترک، دفورمگی و افتادگی کف قطعات سرامیکی

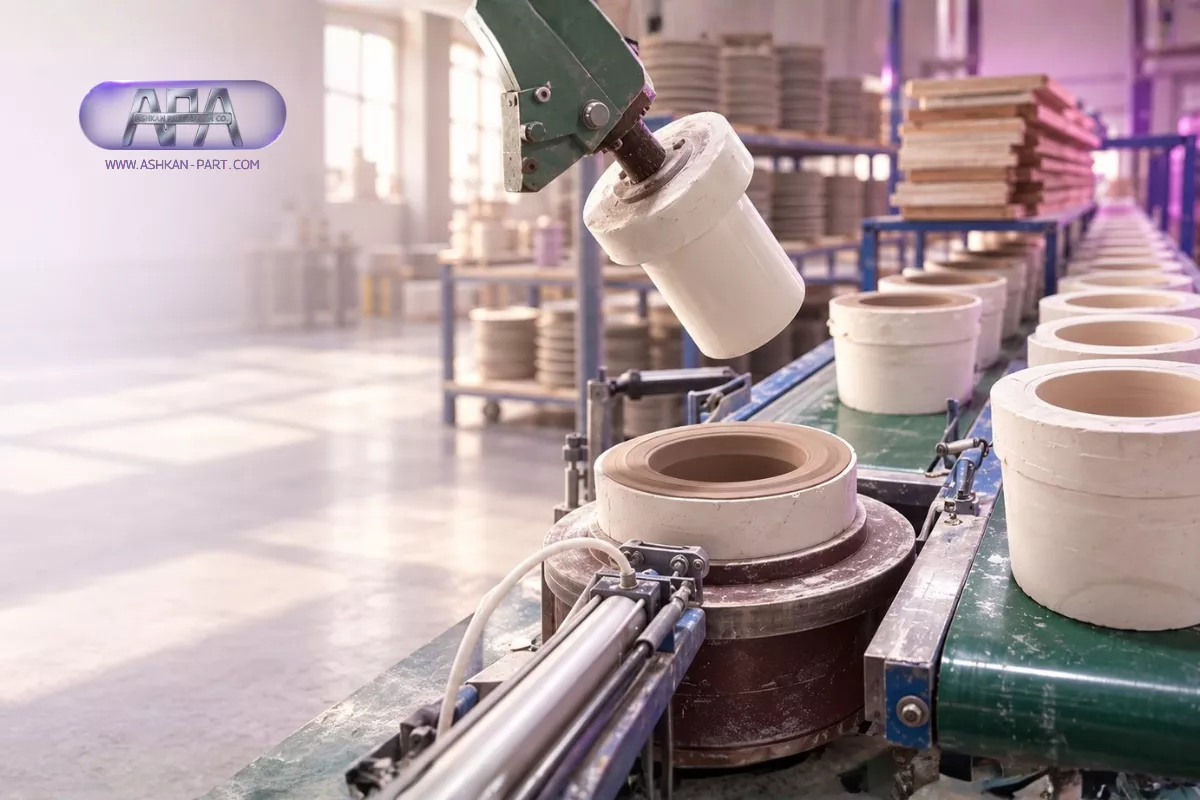
دستگاه جیگر یکی از تجهیزات مهم در شکلدهی قطعات سرامیکی با استفاده از گل پلاستیک است. این دستگاه با کمک قالب، اسپیندل و رولر، امکان تولید قطعاتی مانند بشقاب، دیس، کاسه، قندان و دیگر ظروف سرامیکی را با سرعت و تکرارپذیری بالا فراهم میکند.
بااینحال، کیفیت قطعه نهایی فقط به خود دستگاه جیگر وابسته نیست. عواملی مانند میزان پلاستیسیته گل، رطوبت قالب و بدنه، سرعت رولر و اسپیندل، وضعیت بادامک، شرایط خشک شدن و حتی کیفیت پخت میتوانند باعث ایجاد دفورمگی، ترک، افتادگی کف، ناصافی سطح یا شکست قالب شوند.
در این مقاله، مهمترین نکات کار با دستگاه جیگر و عوامل مؤثر بر کیفیت قطعات تولیدشده را بررسی میکنیم.
دستگاه جیگر چگونه کار میکند؟
در فرایند شکلدهی با دستگاه جیگر، مقدار مشخصی از گل پلاستیک روی قالب گچی قرار میگیرد. قالب روی اسپیندل نصب شده و با سرعت مشخصی میچرخد. سپس رولر با حرکت کنترلشده روی گل، شکل داخلی یا خارجی قطعه را ایجاد میکند.
برای دستیابی به قطعهای سالم و یکنواخت، باید میان سرعت چرخش اسپیندل، سرعت رولر، میزان رطوبت گل، جذب آب قالب و زمان شکلدهی تناسب وجود داشته باشد.
هرگونه ناهماهنگی در این عوامل میتواند باعث تغییر شکل، ایجاد ترک یا کاهش دقت ابعادی محصول شود.
عوامل ایجاد دفورمگی در قطعات جیگر شده
دفورمگی به تغییر ناخواسته شکل قطعه نسبت به فرم قالب یا نقشه اصلی گفته میشود. این مشکل ممکن است در زمان شکلدهی، جابهجایی، خشک شدن یا پخت ایجاد شود.
۱. نامناسب بودن پلاستیسیته بدنه
گل مورد استفاده در دستگاه جیگر باید پلاستیسیته مناسبی داشته باشد. اگر گل بیش از حد خشک باشد، در زمان شکلدهی بهخوبی جریان پیدا نمیکند و احتمال ترک خوردن یا جدا شدن آن از قالب افزایش مییابد.
اگر گل بیش از حد نرم و پلاستیک باشد، ممکن است پس از خروج از دستگاه شکل خود را حفظ نکند و در زمان جابهجایی یا خشک شدن دچار تغییر فرم شود.
۲. رعایت نکردن جهت خروج گل از اکسترودر
گل خروجی از اکسترودر دارای جهت و ساختار خاصی است. اگر این گل بدون توجه به جهت خروج روی قالب قرار گیرد، ممکن است تنشهای داخلی نامتوازن ایجاد شود.
این تنشها در مراحل بعدی، بهویژه هنگام خشک شدن، میتوانند باعث تاببرداشتن یا تغییر شکل قطعه شوند.
۳. وجود گرادیان رطوبتی در گل اکسترودشده
اگر رطوبت در بخشهای مختلف گل یکسان نباشد، بعضی قسمتها سریعتر از قسمتهای دیگر شکل میگیرند یا خشک میشوند. این اختلاف رطوبت باعث انقباض نامتوازن و در نهایت دفورمگی قطعه میشود.
بهتر است گل پس از خروج از اکسترودر بهطور یکنواخت برش داده شود و پیش از استفاده، از نظر یکنواختی رطوبت بررسی شود.
۴. کج شدن گل پیش از قرار دادن روی قالب
پس از برش گل، باید آن را بدون خم شدن و با دقت روی قالب قرار داد. کج شدن گل یا قرار گرفتن آن با زاویه نامناسب باعث میشود ضخامت بدنه در قسمتهای مختلف یکسان نباشد.
این ناهماهنگی میتواند در زمان شکلدهی و خشک شدن، باعث تغییر فرم قطعه شود.
۵. کم بودن مقدار گل زیر دستگاه
مقدار گل باید متناسب با اندازه و حجم قطعه باشد. اگر مقدار گل کمتر از حد لازم باشد، برخی قسمتهای قطعه به اندازه کافی پر نمیشوند و ضخامت بدنه کاهش پیدا میکند.
کمبود گل همچنین میتواند باعث تماس نامناسب رولر با قالب، ایجاد ناصافی و دفورمگی در قطعه شود.
۶. قرار نگرفتن گل در مرکز قالب
گل باید تا حد امکان در مرکز قالب قرار گیرد. اگر گل خارج از مرکز باشد، ضخامت قطعه در اطراف محور چرخش یکنواخت نخواهد بود.
این مشکل میتواند به لرزش، افزایش فشار روی یک سمت قالب و تغییر شکل نهایی محصول منجر شود.
۷. کم بودن جذب آب قالب
قالب گچی باید بتواند بخشی از آب گل را با سرعت مناسب جذب کند. اگر جذب آب قالب کم باشد، گل دیرتر سفت میشود و در زمان شکلدهی پایداری کافی ندارد.
کاهش جذب آب ممکن است به دلیل اشباع شدن قالب، رطوبت زیاد، قدیمی شدن قالب یا خشک نشدن صحیح آن ایجاد شود.
۸. لنگی قالب، رولر یا اسپیندل
لنگی در قالب، رولر یا اسپیندل باعث میشود فاصله ابزار و قالب در طول چرخش ثابت نباشد. در نتیجه، ضخامت بدنه در نقاط مختلف تغییر کرده و سطح قطعه ناصاف یا دچار دفورمگی میشود.
بررسی منظم هممحوری و لنگی قطعات دستگاه، یکی از مهمترین اقدامات نگهداری دستگاه جیگر است.
۹. نامناسب بودن اختلاف دور رولر و اسپیندل
رولر و اسپیندل باید با سرعتهایی هماهنگ کار کنند. اگر اختلاف سرعت آنها بیش از حد باشد، فشار زیادی به گل وارد میشود و احتمال کشیده شدن، چروک شدن یا تغییر فرم قطعه افزایش پیدا میکند.
اختلاف دور مناسب به شکل، اندازه و گراف قطعه بستگی دارد و باید از طریق آزمونهای کارگاهی تعیین شود.
۱۰. خرابی یا کثیفی بادامک جیگر
بادامک وظیفه کنترل حرکت رولر را بر عهده دارد. کثیفی، سایش یا خرابی بادامک میتواند حرکت رولر را ناهماهنگ و پلهای کند.
هرگونه حرکت ناهموار رولر مستقیماً روی کیفیت سطح و شکل قطعه اثر میگذارد.
۱۱. خشک شدن غیریکنواخت قطعه
اگر سطح قطعه سریعتر از بخشهای داخلی خشک شود، اختلاف انقباض ایجاد شده و قطعه ممکن است تاب بردارد یا ترک بخورد.
کنترل جریان هوا، دمای خشککن و رطوبت محیط برای جلوگیری از این مشکل ضروری است.
۱۲. ناصافی طبقات خشککن
اگر طبقات خشککن تراز یا صاف نباشند، قطعه در زمان خشک شدن تحت فشار نامتقارن قرار میگیرد. این فشار میتواند باعث تغییر فرم کف یا تاببرداشتن قطعه شود.
۱۳. ثابت نبودن دستگاه روی زمین
دستگاه جیگر باید بهطور کامل روی زمین ثابت و تراز باشد. لرزش دستگاه یا حرکت آن در زمان کار، دقت شکلدهی را کاهش داده و باعث ناهماهنگی قطعات تولیدی میشود.
استفاده از بولت و تراز کردن دقیق دستگاه، بهخصوص در خطوط تولید مداوم، اهمیت زیادی دارد.
۱۴. گرادیان حرارتی در زمان پخت
تفاوت دما در قسمتهای مختلف کوره باعث میشود انقباض قطعه یکنواخت نباشد. این موضوع میتواند حتی قطعهای را که در مرحله شکلدهی سالم بوده، در زمان پخت دچار تاببرداشتن کند.
۱۵. ناصافی کف ساگار
قرار گرفتن قطعه روی ساگار ناصاف باعث میشود کف محصول در زمان خشک شدن یا پخت تحت فشار نامتقارن قرار گیرد.
۱۶. افزایش بیش از حد فاز مذاب بدنه
تغییر مواد اولیه، اشتباه در توزین یا افزایش بیش از حد دمای کوره میتواند مقدار فاز مذاب بدنه را افزایش دهد. در این حالت، قطعه در زمان پخت بیشتر مستعد تغییر شکل و افتادگی خواهد بود.
۱۷. کامل نبودن فرایند شکلدهی
فرایند شکلدهی باید تا پایان مرحله تعیینشده ادامه پیدا کند. در برخی قطعات، کامل شدن شکلدهی به حدود ۱۰ دور چرخش کامل نیاز دارد. کاهش زمان یا تعداد دورها میتواند باعث یکنواخت نبودن ضخامت و شکل قطعه شود.
۱۸. نامناسب بودن گراف قطعه
گراف یا شکل سطح مقطع قطعه، تأثیر زیادی بر نحوه شکلدهی و رفتار آن در خشک شدن و پخت دارد. قطعات دارای لبههای بلند، دیوارههای نازک یا تغییر ضخامت ناگهانی، به تنظیمات متفاوتی نیاز دارند.
عوامل ایجاد ترک در قطعات تولیدشده با جیگر
وجود هوا در گل
وجود حباب هوا در گل میتواند باعث ایجاد حفره، ترک یا ضعف موضعی در بدنه شود. استفاده از اکسترودر مجهز به وکیوم و آمادهسازی صحیح گل، احتمال این مشکل را کاهش میدهد.
تنظیم نبودن کاتر
کاتر باید گل را با برشی صاف و عمود جدا کند. اگر کاتر تنظیم نباشد، سطح برش ناهموار شده و هنگام قرار گرفتن روی قالب، تنش و ترک ایجاد میشود.
کند بودن کاتر
کاتر کند بهجای برش تمیز، گل را میکشد یا فشرده میکند. این موضوع باعث تغییر شکل لایه گل و ایجاد ترکهای پنهان میشود.
داغ بودن بیش از حد رولر
افزایش بیش از حد دمای رولر میتواند باعث خشک شدن موضعی سطح گل و ایجاد اختلاف رطوبت شود. رولر باید در محدوده دمایی مناسب کار کند.
کم بودن جذب آب قالب
جذب آب قالب باید برای شکلگیری سریع و یکنواخت بدنه کافی باشد. در برخی شرایط، حداقل جذب آب حدود ۳/۵ میلیمتر مربع بر ثانیه بهعنوان معیار کارگاهی در نظر گرفته میشود؛ بااینحال، مقدار مناسب باید با توجه به نوع گچ، بدنه و شرایط تولید تعیین شود.
نامناسب بودن شرایط خشککن
رطوبت کم، دمای زیاد یا دمش مستقیم هوا در ابتدای خشک شدن میتواند سطح قطعه را سریع خشک کند، در حالی که بخش داخلی هنوز مرطوب است. این اختلاف رطوبت، یکی از عوامل اصلی ترکخوردگی است.
کم بودن مقدار گل
کم بودن گل زیر دستگاه باعث کاهش ضخامت بدنه و افزایش فشار موضعی رولر میشود. در نتیجه، احتمال ترک در کف یا دیواره قطعه بیشتر خواهد شد.
نو بودن قالب
قالبهای جدید ممکن است رفتار جذب آب متفاوتی داشته باشند. پیش از رسیدن قالب به شرایط پایدار، جذب آب آن میتواند یکنواخت نباشد و باعث ایجاد ترک یا اختلاف ضخامت شود.
خشک کردن سریع قالب در قالبسازی
خشک شدن سریع قالب گچی میتواند باعث ایجاد ترک داخلی یا کاهش استحکام آن شود. قالب باید بهتدریج و در شرایط کنترلشده خشک شود.
عوامل افتادگی کف قطعه
افتادگی کف معمولاً به کاهش استحکام گل یا تنظیم نامناسب حرکت رولر و اسپیندل مربوط است.
مهمترین عوامل عبارتاند از:
- گرم نبودن نوک رولر
- کم بودن اختلاف دور رولر و اسپیندل
- تراکم کم گل در بخش مرکزی
- یکنواخت نبودن رطوبت گل خروجی از اکسترودر
- جذب آب نامناسب قالب
- خشک شدن نامتقارن کف
- طراحی نامناسب پایه یا کف قطعه
در قطعات دارای کف تخت، تنظیم دقیق رطوبت گل و سرعت دستگاه اهمیت بیشتری دارد.
تنظیم دور رولر و اسپیندل
دور مناسب رولر و اسپیندل به عوامل مختلفی بستگی دارد:
- شکل قطعه؛ تخت، گود، گرد یا چهارگوش
- قطر قطعه
- ارتفاع و شکل لبهها
- میزان افتادگی کف
- رطوبت گل
- شرایط خشک شدن
- نوع و وضعیت قالب
در قطعات بزرگتر، معمولاً دور رولر و اسپیندل و همچنین اختلاف دور آنها کمتر انتخاب میشود. بااینحال، عدد مناسب برای هر دستگاه و هر قطعه باید با آزمون عملی به دست آید.
تنظیمات دستگاه را بهتر است پس از هر تغییر در رطوبت گل، فصل، دمای کارگاه یا شرایط خشککن دوباره بررسی کنید.
عوامل ترک خوردن پایه قطعه
ترک پایه معمولاً به دلیل تمرکز تنش در محل اتصال پایه و بدنه ایجاد میشود. عوامل مهم عبارتاند از:
- کم بودن رطوبت گل
- زیاد بودن دمای رولر
- طراحی نامناسب پایه
- طولانی شدن زمان شکلدهی در پایینترین موقعیت رولر
- خشک شدن سریع در دمای بالا
- اختلاف ضخامت زیاد در محل پایه
- انحنای نامناسب محل اتصال پایه به بدنه
محل اتصال پایه باید تا حد امکان دارای انحنای مناسب و انتقال تدریجی ضخامت باشد. گوشههای تیز و تغییر ضخامت ناگهانی، احتمال ترک را افزایش میدهند.
عوامل ایجاد ناصافی در سطح تماس با رولر
ناصافی سطح تماس با رولر میتواند کیفیت ظاهری قطعه را کاهش دهد و حتی باعث ایجاد عیب در لعاب شود.
علل رایج این مشکل عبارتاند از:
- شل بودن پیچهای تنظیم دستگاه
- براق و لغزنده شدن محل پایه قالب
- سر خوردن قالب روی اسپیندل
- کم بودن رطوبت گل
- زیاد بودن اختلاف دور رولر و اسپیندل
- طولانی شدن بیش از حد فرایند شکلدهی
- کثیفی یا سایش سطح رولر
- لنگی در قالب یا اسپیندل
پیش از تغییر تنظیمات اصلی، ابتدا باید وضعیت تمیزی، محکم بودن اتصالات و هممحوری قطعات بررسی شود.
عوامل شکست قالب گچی
قالبهای گچی در برابر شوک حرارتی، ضربه و فشار نامناسب حساس هستند. مهمترین عوامل شکست قالب عبارتاند از:
- زیاد بودن دمای خشککن قالبسازی
- نگهداری قالب در دمای بالاتر از ۴۵ درجه سانتیگراد
- خالی ماندن مکرر قالب در خشککن
- خارج کردن سریع قالب از خشککن در حالی که هنوز گرم است
- شوک حرارتی
- کم بودن نسبت گچ به آب هنگام ساخت قالب
- پایین بودن استحکام خمشی قالب
- چفت شدن بیش از حد قالب روی اسپیندل
- تیز بودن لبه اسپیندل
- کم بودن انحنای محل اتصال پایه قالب به بدنه
برای استفاده صنعتی، قالب باید استحکام کافی داشته باشد. در برخی کاربردها، استحکام خمشی حداقل حدود ۸ مگاپاسکال بهعنوان معیار مناسب در نظر گرفته میشود؛ اما مقدار دقیق آن به نوع قالب و شرایط کاری بستگی دارد.
نکات مهم برای افزایش کیفیت قطعه جیگر شده
مقدار گل زیر دستگاه
قطر گل زیر دستگاه بهتر است تقریباً با قطر پایه قطعه برابر باشد. همچنین وزن گل اولیه بهتر است حدود ۳۰ درصد بیشتر از وزن قطعه شکلگرفته باشد تا مقدار کافی گل برای شکلدهی و پر کردن بخشهای مختلف وجود داشته باشد.
زمان شکلدهی قطعات بزرگ
قطعات بزرگتر معمولاً با سرعت کمتری شکل میگیرند. بنابراین باید زمان کافی برای شکلدهی در نظر گرفته شود.
در برخی قطعات، هنگامی که رولر به پایینترین موقعیت خود رسیده است، لازم است چند دور اضافه برای تکمیل شکلدهی انجام شود. تعداد دور مناسب باید براساس نتیجه نهایی و کیفیت سطح قطعه مشخص شود.
جلوگیری از کاهش سرعت در زمان کار
در هنگام شکلدهی باید توجه داشت که تسمهها سر نخورند. کاهش سرعت رولر یا اسپیندل در زمان کار میتواند باعث تغییر فرم و کاهش یکنواختی ضخامت قطعه شود.
استفاده از وکیوم
وجود وکیوم زیر قالب دو کاربرد مهم دارد:
- نگه داشتن قالب روی دستگاه
- جلوگیری از پرتاب شدن یا جابهجایی گل
وکیوم مناسب میتواند ثبات قالب را افزایش داده و احتمال دفورمگی را کاهش دهد.
عوامل مؤثر بر شکل نهایی قطعه
شکل نهایی محصول به مجموعهای از عوامل وابسته است:
- گراف قطعه
- نسبت دور رولر به اسپیندل
- اختلاف دور رولر و اسپیندل
- قطر و اندازه قطعه
- زمان شکلدهی
- رطوبت گل
- رطوبت قالب گچی
- رطوبت خشککن
- شدت دمش هوا
- دمای رولر
- مقاومت پخت بدنه
- شرایط خشک شدن
- شرایط پخت
قطعاتی که لبه بلند دارند معمولاً به اختلاف دور کمتری نیاز دارند. در مقابل، قطعات تخت ممکن است به تنظیمات متفاوتی برای کنترل ضخامت و جلوگیری از افتادگی کف نیاز داشته باشند.
برای برخی قطعات کوچک مانند پیشدستی، میتوان تنظیم اولیه را با دورهای متفاوت رولر و اسپیندل آزمایش کرد و پس از رسیدن به نتیجه مطلوب، بهترین تنظیم را برای تولید تکرارپذیر ثبت کرد.
چکلیست روزانه اپراتور دستگاه جیگر
پیش از شروع تولید، موارد زیر را بررسی کنید:
- میزان رطوبت و پلاستیسیته گل
- نبودن حباب هوا در گل
- تیزی و تنظیم بودن کاتر
- تمیزی قالب و رولر
- جذب آب قالب
- ثابت بودن قالب روی اسپیندل
- عملکرد صحیح وکیوم
- تراز بودن دستگاه
- محکم بودن پیچها و اتصالات
- نبودن لنگی در رولر، اسپیندل و قالب
- مناسب بودن سرعت رولر و اسپیندل
- دمای رولر
- دمای خشککن
- شدت جریان هوا
- صاف بودن طبقات خشککن
- شرایط ساگار و کف کوره
ثبت این موارد در یک فرم ساده روزانه میتواند به شناسایی سریع علت عیوب و کاهش ضایعات کمک کند.
جمعبندی
کیفیت قطعات تولیدشده با دستگاه جیگر به عملکرد هماهنگ چندین عامل وابسته است. پلاستیسیته و رطوبت گل، جهت قرارگیری گل، مقدار گل زیر دستگاه، جذب آب قالب، سرعت رولر و اسپیندل، وضعیت بادامک، وکیوم، شرایط خشک شدن و پخت، همگی میتوانند روی نتیجه نهایی اثر بگذارند.
برای جلوگیری از دفورمگی باید گل بهصورت یکنواخت روی مرکز قالب قرار گیرد، دستگاه تراز و ثابت باشد و سرعت رولر و اسپیندل براساس شکل و اندازه قطعه تنظیم شود.
برای کاهش ترک نیز باید از وجود هوا در گل جلوگیری کرد، کاتر را بهدرستی تنظیم نمود، قالب را با سرعت مناسب خشک کرد و از خشک شدن سریع قطعه در دمای بالا یا جریان مستقیم هوا جلوگیری کرد.
در نهایت، بهترین تنظیمات دستگاه جیگر برای هر محصول باید با آزمونهای عملی، ثبت نتایج و کنترل مداوم به دست آید. تنظیمی که برای یک بشقاب مناسب است، الزاماً برای قوری، کاسه یا قطعه دارای پایه نتیجه یکسانی نخواهد داشت.

