☕️هر ظرفی جفت خودش رو پیدا میکنه! مجموعه قالبهای ست اشکان پارت آفرین رو اینجا ببین✨
آموزش و دانش فنی سرامیک, بدنه سرامیکی و فرایند تولید, شکلدهی و دستگاههای سرامیک, قالبسازی و آزمونهای فنی
آموزش استفاده از قالب بندینگ و پایه شره برای آزمایش بدنه و لعاب سرامیکی

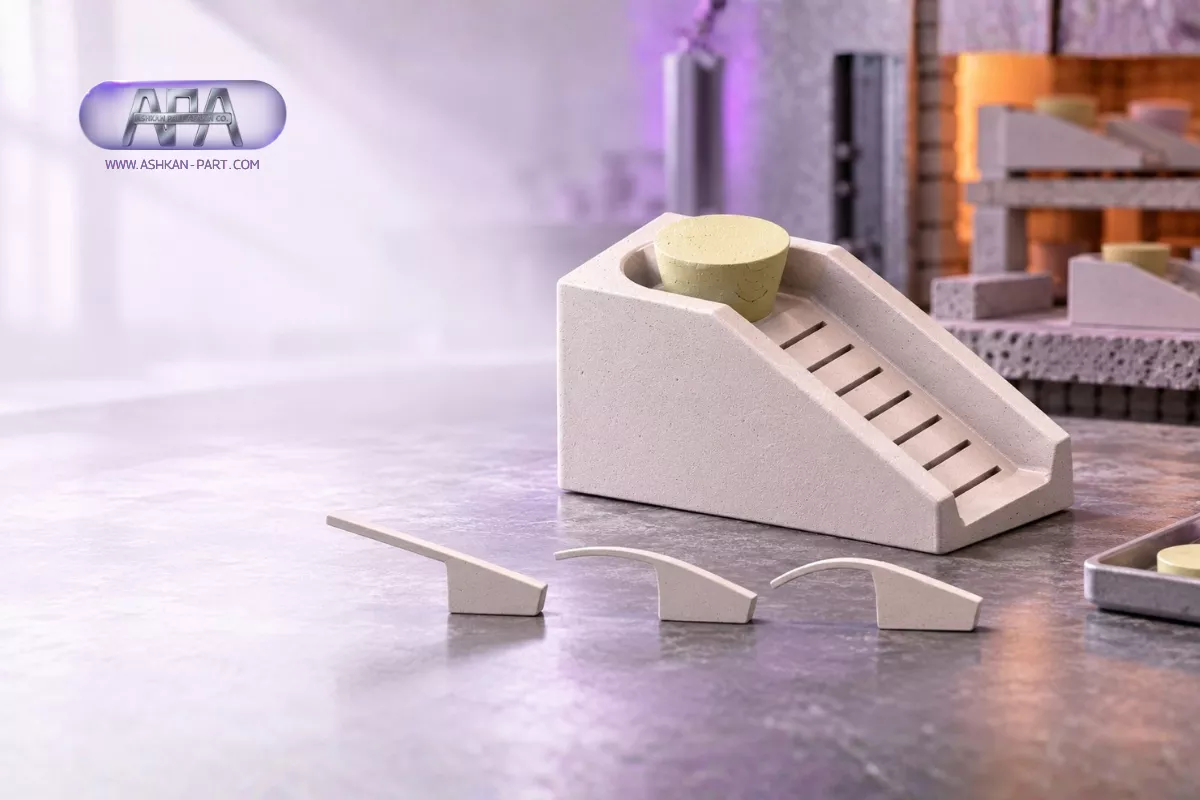
نحوه استفاده از قالب بندینگ
در هنگام پخت بدنه های سرامیکی در دمای بالا، درون بدنه فاز مذابی ایجاد می شود که سایر ذرات را به هم متصل کرده و نفوذ این فاز مذاب درون تخلخل ها باعث انقباض می شود. از سوی دیگر این فاز مذاب به لغزش ذرات جامد روی هم کمک کرده و در عین حال باعث می شود علاوه بر انقباض، تحت نیروی جاذبه قطعه تغییر شکل دهد. انقباض و تغییر شکل در اثر نیروی جاذبه از تغییرات غیر قابل اجتناب در هنگام پخت بدنه های پرسلانی هستند. اما اینکه چه میزان تغییر شکل باعث صدمه غیر قابل کنترل به قطعه می شود و چه میزان از این تغییر شکل قابل مدیریت است بستگی به ویژگیهای فاز مذاب دارد که از جمله مقدار فاز مذاب و سیالیت آن از همه مهمترند. از آنجا که اندازه گیری این ویژگی ها برای ما ممکن نیست، قالب بندینگ می تواند برایند و نتیجه آنها و در حقیقت مقاومت پخت بدنه را برای ما تعیین کند که در مراحل زیر آنرا بررسی می کنیم.
- درون قالب بندینگ دوغابی بریزید که بخوبی روانسازی شده و ویژگی های آن برای تولید ظروف به روش ریخته گری دوغابی مناسب باشد.
- اجازه دهید جداره تشکیل شده بخوبی کامل شود تا پایه سنگین تری ایجاد شود.
- قطعه را تنها هنگامی از قالب خارج کنید که از ثبات آن اطمینان دارید وکنترل رفتار بدنه و لعاب در دمای پخت، یکی از مهمترین مراحل توسعه و تولید محصولات چینی و سرامیکی است. ممکن است یک بدنه پیش از پخت دارای فرم، استحکام و ابعاد مناسبی باشد، اما پس از قرار گرفتن در دمای بالا به دلیل تشکیل فاز مذاب، دچار افتادگی، تغییر شکل یا انحنای ناخواسته شود. لعاب نیز ممکن است در دمای موردنظر به اندازه کافی ذوب نشود یا برعکس، بیش از حد روان شده و از سطح قطعه جاری شود.
برای بررسی این رفتارها میتوان از دو آزمون کارگاهی ساده استفاده کرد:
آزمون بندینگ برای ارزیابی مقاومت پخت و میزان تغییر شکل بدنه
آزمون پایه شره برای بررسی میزان ذوب و روانی لعاب
در این مقاله، روش آمادهسازی نمونه، نحوه قرار دادن آن در کوره و تفسیر نتیجه هر دو آزمون را مرحلهبهمرحله بررسی میکنیم.
قالب بندینگ چیست؟
قالب بندینگ برای ساخت نمونهای استاندارد از بدنه سرامیکی به کار میرود. این نمونه پس از پخت، تحت تأثیر نیروی جاذبه خم میشود. مقدار خمشدن آن اطلاعات مفیدی درباره رفتار بدنه در دمای پخت ارائه میدهد.
آزمون بندینگ را میتوان برای بررسی موارد زیر به کار برد:
مقاومت پخت بدنه
میزان تغییر شکل در دمای بالا
تأثیر دمای پخت بر افتادگی قطعه
مقایسه فرمولهای مختلف بدنه
بررسی یکنواختی دمای نقاط مختلف کوره
تعیین مناسب بودن ترکیب بدنه و دمای پخت
چرا بدنه سرامیکی هنگام پخت تغییر شکل میدهد؟
در هنگام پخت بدنههای سرامیکی، بهویژه بدنههای پرسلانی، بخشی از مواد اولیه ذوب شده و یک فاز شیشهای یا مذاب تشکیل میدهند. این فاز مذاب در تخلخلهای بدنه نفوذ کرده و باعث نزدیک شدن ذرات، کاهش تخلخل و انقباض قطعه میشود.
تشکیل فاز مذاب برای اتصال ذرات و رسیدن به استحکام نهایی ضروری است؛ اما همین فاز، حرکت و لغزش ذرات روی یکدیگر را نیز آسانتر میکند. در نتیجه، قطعه میتواند تحت تأثیر وزن خود و نیروی جاذبه تغییر شکل دهد.
میزان این تغییر شکل به عوامل مختلفی بستگی دارد:
مقدار فاز مذاب تشکیلشده
ویسکوزیته یا سیالیت فاز مذاب
ترکیب شیمیایی بدنه
دمای پخت
زمان ماند در دمای نهایی
سرعت افزایش دما
ضخامت و شکل قطعه
محل قرارگیری نمونه در کوره
اندازهگیری مستقیم مقدار و ویسکوزیته فاز مذاب در بسیاری از کارگاهها امکانپذیر نیست. آزمون بندینگ، نتیجه ترکیبی این عوامل را بهصورت عملی نشان میدهد.
روش انجام آزمون بندینگ بدنه سرامیکی
۱. آمادهسازی دوغاب بدنه
دوغابی تهیه کنید که بهخوبی روانسازی شده و از نظر چگالی، ویسکوزیته و شرایط ریختهگری برای تولید ظروف به روش ریختهگری دوغابی مناسب باشد.
وجود کلوخه، حباب هوا یا رسوبکردن سریع ذرات میتواند نتیجه آزمایش را تغییر دهد. بنابراین، پیش از ریختن دوغاب در قالب، آن را بهآرامی هم بزنید و در صورت نیاز از الک مناسب عبور دهید.
۲. ریختن دوغاب در قالب بندینگ
دوغاب را درون قالب بندینگ بریزید و اجازه دهید قالب، آب دوغاب را جذب کند. باید زمان کافی برای تشکیل جداره در نظر گرفته شود.
بهتر است جداره نمونه کاملاً شکل بگیرد و بخش پایه آن از استحکام و وزن کافی برخوردار باشد. پایه سنگینتر کمک میکند نمونه هنگام پخت در وضعیت صحیح باقی بماند و تیغه تحت تأثیر نیروی جاذبه خم شود.
۳. خروج نمونه از قالب
نمونه را زمانی از قالب خارج کنید که استحکام کافی پیدا کرده باشد. خروج زودهنگام میتواند باعث خمشدن تیغه یا تغییر شکل نمونه پیش از شروع آزمایش شود.
قطعه باید پس از خروج از قالب، بدون تکیهگاه فرم خود را حفظ کند.
۴. خشک کردن نمونه
نمونه را بهآرامی و بهطور کامل خشک کنید. باقی ماندن رطوبت در بخش پایه یا تیغه میتواند باعث ترک خوردن نمونه در کوره شود.
خشک شدن باید یکنواخت باشد. از قرار دادن نمونه در معرض هوای گرم یا جریان مستقیم باد خودداری کنید.
۵. آمادهسازی چند نمونه
حداقل چهار نمونه مشابه آماده کنید. استفاده از چند نمونه امکان بررسی نقاط مختلف کوره و مقایسه رفتار بدنه در بالا، پایین، چپ و راست کوره را فراهم میکند.
۶. قرار دادن نمونهها در کوره
نمونهها را در نقاط مختلف کوره قرار دهید، برای مثال:
قسمت بالای کوره
قسمت پایین کوره
سمت چپ کوره
سمت راست کوره
نمونه باید بهگونهای قرار گیرد که پایه آن کاملاً ثابت باشد و تیغه امکان خمشدن آزادانه داشته باشد.
برای این آزمایش معمولاً نیازی به پخت جداگانه بیسکویت نیست و نمونه خشکشده میتواند مستقیماً در برنامه پخت آزمایشی قرار گیرد. مطمئن هستید که پس از خروج از قالب تغییر شکل نمی دهد. - قطعه را به آرامی و به طور کامل خشک کنید. دست کم ۴ قطعه به این روش آماده کنید.
- قطعه را مشابه شکل زیر در بالا و پایین و چپ و راست کوره قرار دهید و فرآیند پخت را انجام دهید.برای این آزمایش نیاز نیست که قطعه بیسکویت شود.

تفسیر نتیجه آزمون بندینگ
در هنگام پخت، فاز مذاب تشکیل میشود و تیغه نمونه تحت تأثیر نیروی جاذبه به سمت پایین خم میشود. پس از خروج نمونه از کوره، سه حالت اصلی قابل مشاهده است.
حالت اول: تیغه به سطح افقی نرسیده است
اگر تیغه پس از پخت همچنان بالاتر از سطح افقی قرار داشته باشد، بدنه به اندازه کافی نرم نشده است.
این نتیجه میتواند نشاندهنده موارد زیر باشد:
- پایین بودن دمای پخت
- کوتاه بودن زمان ماند در دمای نهایی
- کم بودن مقدار فاز مذاب
- بالا بودن ویسکوزیته فاز مذاب
- نسوز بودن بیش از حد ترکیب بدنه
این نتیجه لزوماً به معنای نامناسب بودن بدنه نیست؛ اما ممکن است نشان دهد پخت در دمای آزمایششده برای رسیدن به بلوغ موردنظر کافی نبوده است.
حالت دوم: تیغه تقریباً افقی شده است
اگر تیغه پس از پخت به حالت تقریباً افقی برسد، ترکیب بدنه و دمای پخت از نظر این آزمون با یکدیگر هماهنگی مناسبی دارند.
در بدنههای چینی ظروف، این حالت معمولاً بهعنوان نتیجه مطلوب در نظر گرفته میشود. بااینحال، نتیجه باید همراه با جذب آب، انقباض پخت، سفیدی، استحکام و وضعیت ظاهری نمونه بررسی شود.
حالت سوم: تیغه بیش از سطح افقی خم شده است
اگر تیغه از حالت افقی عبور کرده و بیش از حد پایین بیاید، بدنه در دمای آزمایششده بیش از اندازه نرم شده است.
علل احتمالی عبارتاند از:
- بالا بودن دمای پخت
- طولانی بودن زمان ماند
- افزایش بیش از حد فاز مذاب
- سیالیت زیاد فاز مذاب
- تغییر ترکیب مواد اولیه
- اشتباه در توزین مواد
- وجود مواد گدازآور بیش از مقدار موردنظر
این شرایط میتواند در قطعات واقعی باعث افتادگی کف، بیضی شدن دهانه، تغییر شکل دیواره یا چسبیدن قطعه به تجهیزات کوره شود.

مقایسه نقاط مختلف کوره با آزمون بندینگ
اگر نمونههای قرارگرفته در نقاط مختلف کوره رفتار متفاوتی داشته باشند، احتمال وجود اختلاف دما یا اختلاف انتقال حرارت در کوره وجود دارد.
برای مثال، اگر نمونه بالای کوره بیش از حد خم شود اما نمونه پایین کوره به سطح افقی نرسد، ممکن است بخش بالایی کوره دمای مؤثر بیشتری دریافت کرده باشد.
برای نتیجهگیری دقیقتر، بهتر است موارد زیر ثبت شوند:
- شماره یا کد نمونه
- محل قرارگیری در کوره
- برنامه کامل پخت
- دمای نهایی
- زمان ماند
- وضعیت نهایی تیغه
- میزان انقباض و جذب آب
- تاریخ و شماره پخت
تکرار آزمون در چند نوبت کمک میکند تفاوتهای موقت از الگوهای ثابت کوره جدا شوند.
قالب پایه شره چیست؟
قالب پایه شره یا آزمون جریان لعاب برای بررسی میزان ذوب، روانی و حرکت لعاب روی سطح شیبدار استفاده میشود.
در این آزمون، مقدار مشخصی لعاب به شکل دکمه آماده شده و در بالای یک سطح شیبدار قرار میگیرد. لعاب در زمان پخت ذوب میشود و به سمت پایین حرکت میکند. مسافت طیشده، اطلاعاتی درباره میزان روانی لعاب ارائه میدهد.
آزمون پایه شره برای موارد زیر کاربرد دارد:
- مقایسه میزان ذوب لعابهای مختلف
- تعیین دمای مناسب پخت لعاب
- بررسی تأثیر تغییر مواد اولیه لعاب
- مقایسه نقاط مختلف کوره
- ارزیابی احتمال شره کردن لعاب
- بررسی اولیه ترک لعاب پس از پخت
- کنترل تکرارپذیری بچهای مختلف لعاب
وسایل لازم برای آزمون پایه شره
برای اجرای این آزمایش به وسایل زیر نیاز دارید:
- قالب پایه شره
- قالب دکمه لعاب دارای سه حفره
- دوغاب بدنه برای ساخت پایهها
- دوغاب لعاب مورد آزمایش
- ترازوی دقیق
- ابزار سایش یا سمباده
- چسب مناسب برای ثابت کردن نمونه خام
- یک قطعه بیسکویت یا صفحه محافظ
- کوره با برنامه پخت مشخص
روش انجام آزمون پایه شره
۱. ساخت پایههای شره
با استفاده از قالب پایه شره، تعدادی نمونه یکسان ریختهگری کنید. بهتر است برای هر لعاب و هر نقطه کوره نمونه جداگانهای در نظر بگیرید.
پایهها را پس از خروج از قالب بهآرامی و بهطور کامل خشک کنید. اختلاف رطوبت یا تغییر شکل پایه میتواند مسیر حرکت لعاب را تغییر دهد.
۲. ساخت دکمههای لعاب
دوغاب لعاب را درون حفرههای قالب دکمه بریزید. اجازه دهید جداره تشکیل شود و حجم حفره با لعاب خام پر شود.
پس از رسیدن دکمهها به استحکام مناسب، آنها را از قالب خارج کنید و کاملاً خشک نمایید.
۳. یکسانسازی وزن دکمهها
پس از خشک شدن کامل، هر دکمه را وزن کنید. سپس از سطح بزرگتر دکمه بهآرامی بسایید تا وزن آن دقیقاً به ۱۰ گرم برسد.
یکسان بودن وزن دکمهها اهمیت زیادی دارد؛ زیرا مقدار بیشتر لعاب میتواند مسافت بیشتری حرکت کند و نتیجه مقایسه را تغییر دهد.
۴. قرار دادن دکمه روی پایه شره
دکمه ۱۰ گرمی را از سمت سطح کوچکتر در قسمت بالای سطح شیبدار قرار دهید.
برای جلوگیری از جدا شدن دکمه هنگام جابهجایی، میتوان آن را با مقدار بسیار کمی چسب مناسب روی پایه ثابت کرد. چسب نباید مقدار زیادی خاکستر یا آلودگی باقی بگذارد که رفتار لعاب را تغییر دهد.

۵. محافظت از صفحه کوره
اگر لعاب بیش از حد روان باشد، ممکن است از انتهای سطح شیبدار خارج شود و به صفحه نسوز کوره بچسبد.
برای جلوگیری از آسیب به صفحه کوره، حتماً زیر نمونه یک قطعه بیسکویت، صفحه محافظ یا کوکی مناسب قرار دهید. صفحه محافظ باید ابعاد کافی داشته باشد تا لعاب خارجشده را دریافت کند.

۶. قرار دادن نمونهها در نقاط مختلف کوره
پایههای شره را در بالا، پایین، چپ و راست کوره قرار دهید. سپس برنامه پخت موردنظر را اجرا کنید.
برای مقایسه دقیق، تمام نمونهها باید شرایط یکسانی داشته باشند:
- وزن دکمه برابر
- جنس پایه یکسان
- میزان خشکی مشابه
- برنامه پخت یکسان
- شیب و ابعاد برابر
تفسیر نتیجه آزمون پایه شره
پس از سرد شدن کامل کوره، نمونهها را خارج کرده و مسیر حرکت لعاب را بررسی کنید.
لعاب کمتر از حد مطلوب حرکت کرده است
اگر لعاب تنها مسافت کوتاهی حرکت کند، ممکن است به اندازه کافی ذوب نشده یا ویسکوزیته مذاب آن زیاد باشد.
علل احتمالی عبارتاند از:
- پایین بودن دمای پخت
- کوتاه بودن زمان ماند
- کم بودن مواد گدازآور
- زیاد بودن مواد نسوز
- تغییر مواد اولیه
- آسیاب یا اختلاط نامناسب
لعاب تا محدوده مطلوب حرکت کرده است
براساس طراحی این قالب، نتیجه مطلوب زمانی است که لعاب به خطوط پایینی و حدود سه خط آخر برسد، اما از سطح شیبدار خارج نشود.
این نتیجه نشان میدهد لعاب در برنامه پخت آزمایششده، میزان مناسبی از ذوب و جریان را داشته است. بااینحال، تأیید نهایی باید روی قطعه واقعی و با ضخامت واقعی لعاب انجام شود.
لعاب از سطح شیبدار خارج شده است
اگر لعاب از انتهای پایه خارج شود، میزان ذوب یا روانی آن بیش از حد بوده است.
علل احتمالی میتواند شامل موارد زیر باشد:
- بالا بودن دمای پخت
- طولانی بودن زمان ماند
- زیاد بودن مواد گدازآور
- پایین بودن ویسکوزیته مذاب
- تغییر ترکیب لعاب
- اختلاف دمای نقاط مختلف کوره
لعاب بسیار روان در محصول واقعی میتواند در بخشهای عمودی حرکت کرده، در قسمتهای پایین جمع شود یا به صفحه کوره بچسبد.
بررسی ترک لعاب پس از آزمون
پس از خروج نمونه از کوره، سطح لعاب را از نظر ترک بررسی کنید. مشاهده ترک میتواند نشانهای از ناهماهنگی ضریب انبساط حرارتی لعاب و بدنه باشد.
البته ارزیابی ترک لعاب تنها با یک مشاهده اولیه کامل نمیشود. بعضی ترکها بلافاصله پس از پخت ظاهر میشوند و برخی دیگر با گذشت زمان، تغییر دما یا تماس با رطوبت ایجاد میشوند.
در صورت مشاهده ترک، باید عوامل زیر بررسی شوند:
- ضریب انبساط حرارتی لعاب
- ضریب انبساط بدنه
- ضخامت لعاب
- دمای پخت
- سرعت سرد شدن
- میزان کوارتز بدنه
- ترکیب اکسیدی لعاب
- وجود تنشهای پسماند
آزمون پایه شره در درجه اول برای بررسی میزان ذوب و روانی لعاب است و برای تأیید سازگاری لعاب و بدنه باید آزمایشهای تکمیلی نیز انجام شود.
نکات مهم برای افزایش دقت آزمایش
برای قابلمقایسه بودن نتایج، شرایط نمونهها باید تا حد امکان ثابت باشند:
- از دوغاب بدنه یکسان برای همه پایهها استفاده کنید.
- پایهها را با ابعاد و ضخامت مشابه تولید کنید.
- دکمههای لعاب را کاملاً خشک کنید.
- وزن تمام دکمهها را دقیقاً یکسان بگیرید.
- جهت قرارگیری نمونهها در کوره را ثبت کنید.
- برنامه پخت، دمای نهایی و زمان ماند را یادداشت کنید.
- نمونهها را پیش از باز شدن کامل و سرد شدن کوره جابهجا نکنید.
- برای هر لعاب حداقل چند نمونه آماده کنید.
- نتایج هر پخت را با عکس ثبت کنید.
- روی هر نمونه، کد لعاب و محل قرارگیری در کوره را مشخص کنید.
- برای جلوگیری از آلودگی، ابزار و قالبها را پیش از آزمایش تمیز کنید.
خطاهای رایج در آزمون پایه شره
نتایج آزمون ممکن است به دلایل زیر قابلاعتماد نباشند:
- متفاوت بودن وزن دکمهها
- خشک نبودن کامل دکمه لعاب
- قرار گرفتن کج دکمه روی پایه
- تفاوت شیب یا ابعاد پایهها
- استفاده از پایههای تابدار
- آلودگی سطح پایه
- چسباندن دکمه با مقدار زیاد چسب
- قرار دادن نمونه روی صفحه کوره ناصاف
- مقایسه نمونههایی با برنامه پخت متفاوت
- باز کردن زودهنگام کوره و ایجاد شوک حرارتی
تفاوت آزمون بندینگ و آزمون پایه شره
آزمون بندینگ برای بررسی رفتار بدنه و مقاومت آن در برابر تغییر شکل در دمای بالا استفاده میشود. در مقابل، آزمون پایه شره میزان ذوب و روانی لعاب را نشان میدهد.
بنابراین، این دو آزمایش مکمل یکدیگر هستند:
- آزمون بندینگ: ارزیابی بدنه و مقاومت پخت
- آزمون پایه شره: ارزیابی لعاب و میزان جریان مذاب
استفاده همزمان از این دو آزمون میتواند در انتخاب دمای پخت و توسعه ترکیب بدنه و لعاب بسیار مفید باشد.
جمعبندی
قالب بندینگ و پایه شره دو ابزار ساده و کاربردی برای کنترل رفتار بدنه و لعاب در صنعت سرامیک هستند.
در آزمون بندینگ، میزان خمشدن تیغه نمونه نشان میدهد بدنه در دمای پخت چه اندازه نرم شده و تا چه حد در برابر نیروی جاذبه مقاومت دارد. نرسیدن تیغه به حالت افقی میتواند نشانه پخت ناکافی باشد و خمشدن بیش از حد آن میتواند از نرم شدن زیاد بدنه یا بالا بودن دمای پخت خبر دهد.
در آزمون پایه شره نیز مقدار مشخصی لعاب روی یک سطح شیبدار پخت میشود. مسافت حرکت لعاب، شاخصی عملی برای مقایسه میزان ذوب و روانی آن است. در قالب مورد بحث، لعاب مناسب باید تا محدوده خطوط پایینی حرکت کند، اما از سطح شیبدار خارج نشود.
برای دستیابی به نتایج قابلاعتماد، وزن دکمهها، ابعاد نمونهها، شرایط خشک شدن، محل قرارگیری در کوره و برنامه پخت باید ثبت و کنترل شوند.