☕️هر ظرفی جفت خودش رو پیدا میکنه! مجموعه قالبهای ست اشکان پارت آفرین رو اینجا ببین✨
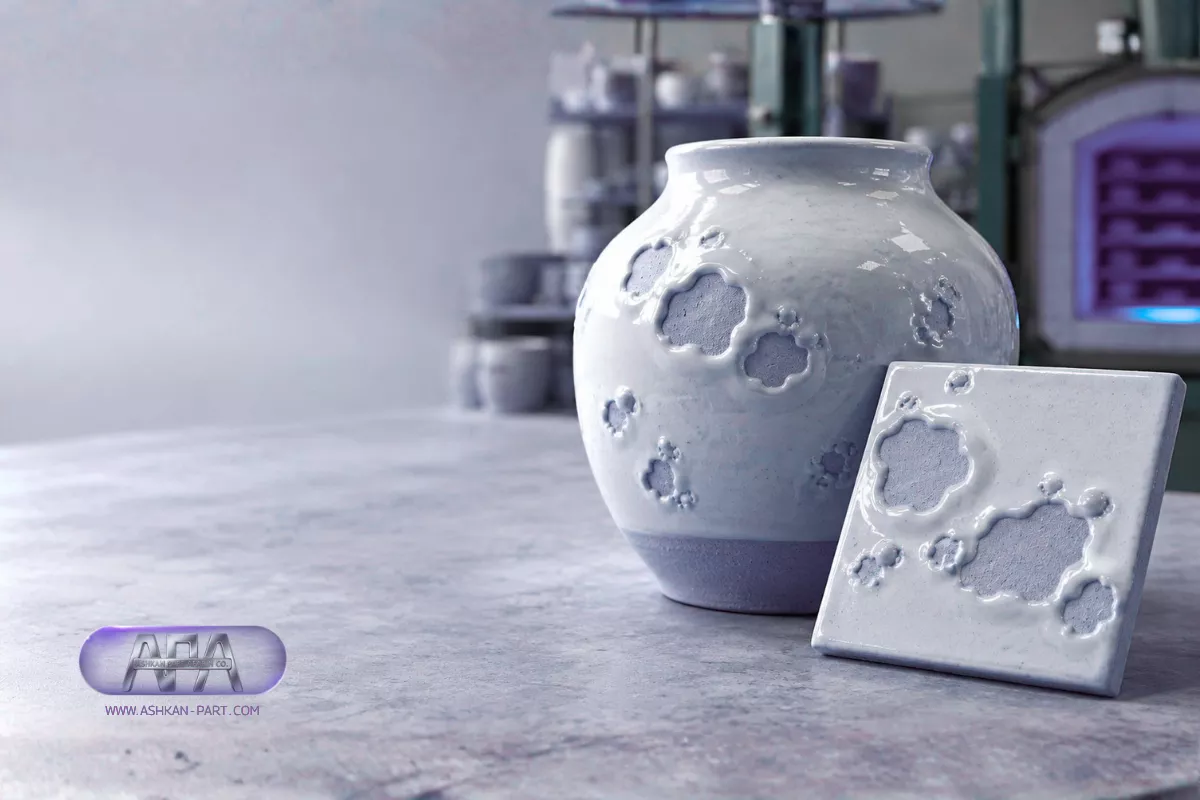
عیب جمعشدگی لعاب (Crawling)؛ دلایل ایجاد و راههای پیشگیری

همانطور که پیشتر گفته شد، برخی عیوب سرامیکی اگر بهصورت کنترلشده و هدفمند ایجاد شوند، میتوانند بهعنوان یک افکت تزئینی مورد استفاده قرار گیرند. برای مثال، در تولید لعاب ترکدار (Crackle Glaze)، با مهندسی ضریب انبساط حرارتی لعاب و بدنه، ترکهایی بهصورت عمدی در سطح لعاب ایجاد میشوند.
این موضوع درباره عیب جمعشدگی لعاب نیز صدق میکند. اگر جمعشدگی بهصورت فراگیر و کنترلشده روی سطح قطعه ایجاد شود، میتواند جلوهای زیبا و متفاوت به وجود آورد. برای مشاهده نمونههای این افکت میتوانید عبارت «Snake Skin Glaze» را جستوجو کنید.
بااینحال، جمعشدگی لعاب در حالت ناخواسته یکی از عیوب مهم محصولات سرامیکی محسوب میشود و عمدتاً به سه دلیل ایجاد میشود:
- بالا بودن کشش سطحی مذاب لعاب
- اتصال نامناسب میان لعاب و بدنه
- ترکخوردن لایه لعاب خام پیش از پخت
در ادامه، هر یک از این عوامل را بررسی میکنیم.
۱. کشش سطحی لعاب
هرچه کشش سطحی یک مایع کمتر باشد، توانایی آن برای تر کردن و پوشاندن سطح بیشتر خواهد بود. بنابراین، اگر کشش سطحی مذاب لعاب زیاد باشد، لعاب تمایل کمتری به تر کردن سطح بدنه خواهد داشت. در چنین شرایطی، لعاب هنگام ذوب مانند قطرات آب روی سطح چرب، در بخشهایی از سطح جمع میشود و قسمتهایی از بدنه را بدون پوشش باقی میگذارد.
وجود اکسیدهای کلسیم، منیزیم، روی و باریم میتواند کشش سطحی مذاب لعاب را افزایش دهد. در مقابل، اکسیدهای سرب و بور کشش سطحی را کاهش میدهند؛ بنابراین انتظار میرود لعابهای بوراتی و سربی کمتر در معرض عیب جمعشدگی قرار گیرند.
دمای پخت نیز بر کشش سطحی و رفتار مذاب لعاب اثر میگذارد. افزایش بیشازحد دمای پخت میتواند احتمال بروز جمعشدگی را افزایش دهد.
در لعابهای اوپک یا کدر، انحلال ذرات زیرکن میتواند موجب افزایش کشش سطحی مذاب شود. به همین دلیل، این گروه از لعابها نسبت به عیب جمعشدگی حساستر هستند.
۲. اتصال نامناسب میان لعاب و بدنه در حالت خام
وجود گردوغبار، چربی و آلودگی روی سطح بدنه میتواند مانع ایجاد اتصال مناسب میان ذرات لعاب خام و قطعه شود. در این وضعیت، ممکن است لعاب در ظاهر تمام سطح قطعه را پوشانده باشد، اما در بعضی نقاط تماس مناسبی میان لعاب و بدنه وجود نداشته باشد. هنگام پخت و ذوبشدن لعاب، پوشش در این نقاط کنار میرود و جمعشدگی ایجاد میشود.
بهتر است پیش از لعابزنی، گردوغبار روی قطعات بیسکویتی که مدتی در کارگاه باقی ماندهاند، با یک اسفنج یا ابر مرطوب و تمیز از سطح قطعه پاک شود.
هنگام پرداخت درز قالب و تمیزکردن قطعه خام نیز باید آب مورد استفاده مرتب تعویض شود. پس از چند بار شستوشوی اسفنج در یک ظرف، آب موجود در آن بهتدریج به دوغاب رقیق تبدیل میشود و دیگر برای تمیزکردن قطعات مناسب نیست.
در برخی کارگاهها برای اطمینان بیشتر از سامانههایی استفاده میشود که آب تمیز بهصورت مداوم وارد مخزن میشود و آب گلآلود حاصل از شستوشوی اسفنج به محفظه دیگری انتقال مییابد. پس از تهنشینشدن ذرات، آب تمیز به چرخه بازمیگردد و رسوبات نیز جمعآوری و بازیافت میشوند.
آلودگی سطح قطعه به روغن
وجود ذرات روغن روی سطح قطعه نیز مانع اتصال مناسب لعاب خام به بدنه میشود. این آلودگی ممکن است از منابع مختلفی ایجاد شود، از جمله:
- جابهجایی قطعات با دستهای چرب یا آلوده
- وجود روغن در هوای فشرده خروجی کمپرسور
- آلودگی تجهیزات و محیط کارگاه
اگر برای پاککردن گردوغبار قطعات بیسکویتی از هوای فشرده استفاده میشود، باید در مسیر انتقال هوا از کمپرسور تا محل مصرف، فیلترهای مناسب نصب شود تا ذرات روغن و سایر آلودگیها وارد جریان هوا نشوند.
اثر لکه ریختهگری یا Casting Spot
یکی دیگر از عوامل مؤثر در ایجاد این عیب، پدیدهای است که با عنوان Casting Spot شناخته میشود. هنگام ریختهگری دوغابی در قالب گچی، اگر جریان ورود دوغاب شدید باشد، قطرات دوغاب به دیوارهها و قسمتهای مختلف قالب برخورد میکنند. در محل برخورد این قطرات ممکن است ساختار سطح بدنه تغییر کند و پس از لعابکاری، جمعشدگی لعاب در همان نقاط دیده شود.
اگر در ترکیب دوغاب بدنه از تالک استفاده شده باشد، احتمال بروز این عیب افزایش مییابد.
۳. ترکخوردن لایه لعاب خام
عوامل مختلفی میتوانند پیش از پخت باعث ترکخوردن لایه لعاب خام شوند. اگر این لایه ترک بردارد، هنگام پخت و پس از ذوب لعاب، پوشش شیشهای پیوستهای روی سطح تشکیل نمیشود و در محل ترکها عیب جمعشدگی مشاهده خواهد شد.
یکی از عوامل اصلی ترکخوردن لعاب خام، انقباض لایه لعاب هنگام خشکشدن روی سطح بدنه است.
مقدار رس موجود در لعاب
برای ایجاد تعلیق مناسب ذرات لعاب، معمولاً مقداری رس به ترکیب لعاب افزوده میشود. بااینحال، افزایش بیشازحد رس میتواند انقباض لایه لعاب خام را بیشتر کرده و احتمال ترکخوردن و جمعشدگی لعاب را افزایش دهد.
حدود ۶ درصد رس میتواند برای ایجاد تعلیق ذرات لعاب کافی باشد. اگر مقدار رس خام موجود در لعاب از حدود ۱۰ درصد بیشتر شود، احتمال ایجاد عیب نیز متناسب با افزایش مقدار رس بیشتر خواهد شد. بنابراین، اگر در فرمولاسیون لعاب ناچار به استفاده از مقدار بیشتری رس باشیم، میتوان بخشی از رس را پیش از افزودن به ترکیب کلسینه کرد.
دانهبندی ذرات لعاب
دانهبندی ذرات غیررسی لعاب نیز بر انقباض لایه خام اثرگذار است. آسیابکردن مواد و کاهش اندازه ذرات میتواند به ذوب بهتر لعاب و ایجاد سطحی صافتر کمک کند؛ اما آسیاب بیشازحد، متوسط اندازه ذرات را بسیار کاهش میدهد و احتمال انقباض، ترکخوردن و جمعشدگی لعاب را افزایش میدهد.
زیرکن مورد استفاده در لعابهای اوپک معمولاً بسیار ریزدانه است و در انواع مرغوب، اندازه ذرات آن حدود ۵ میکرون است. به همین دلیل، لعابهای اوپک بیشتر در معرض این عیب قرار دارند.
جابهجایی قطعات لعابخورده
هنگام جابهجایی قطعات لعابخورده باید دقت شود که فشار بیشازحدی به آنها وارد نشود. همچنین باید از برخورد قطعات با یکدیگر جلوگیری کرد؛ زیرا کوچکترین ترک در لایه لعاب خام میتواند پس از پخت به جمعشدگی لعاب منجر شود.
در لعابهای آماده، تولیدکنندگان معمولاً عواملی مانند فرمولاسیون اکسیدی، درصد رس و اندازه ذرات را کنترل میکنند. بنابراین، این نکات بیشتر برای کارگاههایی اهمیت دارند که لعاب موردنیاز خود را تولید و تنظیم میکنند.
تأثیر ضخامت لایه لعاب
ضخامت لایه لعاب خام یکی دیگر از عوامل مهم در ایجاد عیب جمعشدگی است. این ضخامت تحت تأثیر عواملی مانند وزن یک لیتر لعاب، ویسکوزیته، زمان لعابزنی و روش اعمال لعاب قرار دارد.
هرچه ضخامت پوشش لعاب بیشتر باشد، احتمال ترکخوردن لایه خام و بروز عیب جمعشدگی نیز افزایش مییابد. در بعضی بخشهای قطعه، مانند محل قرارگیری درپوش، اطراف پایه نزدیک محل پاکشدن لعاب و اطراف دستههایی با انحنای مقعر، معمولاً ضخامت لعاب بیشتر از سایر نقاط است. به همین دلیل، این قسمتها باید با دقت بیشتری بررسی شوند.
همچنین بهتر است قطعات لعابخورده برای مدت طولانی در محیط کارگاه منتظر پخت نمانند؛ زیرا جابهجایی، تغییرات رطوبت و خشکشدن بیشازحد لایه لعاب میتواند احتمال ترکخوردن پوشش خام را افزایش دهد.
جمعبندی
عیب جمعشدگی لعاب معمولاً بر اثر کشش سطحی زیاد مذاب، اتصال ضعیف لعاب به بدنه یا ترکخوردن لایه لعاب خام ایجاد میشود. تمیز نگهداشتن سطح قطعات، جلوگیری از آلودگی روغنی، کنترل فرمولاسیون و دانهبندی لعاب، تنظیم ضخامت پوشش، رعایت دمای صحیح پخت و جابهجایی اصولی قطعات لعابخورده میتواند احتمال بروز این عیب را کاهش دهد.